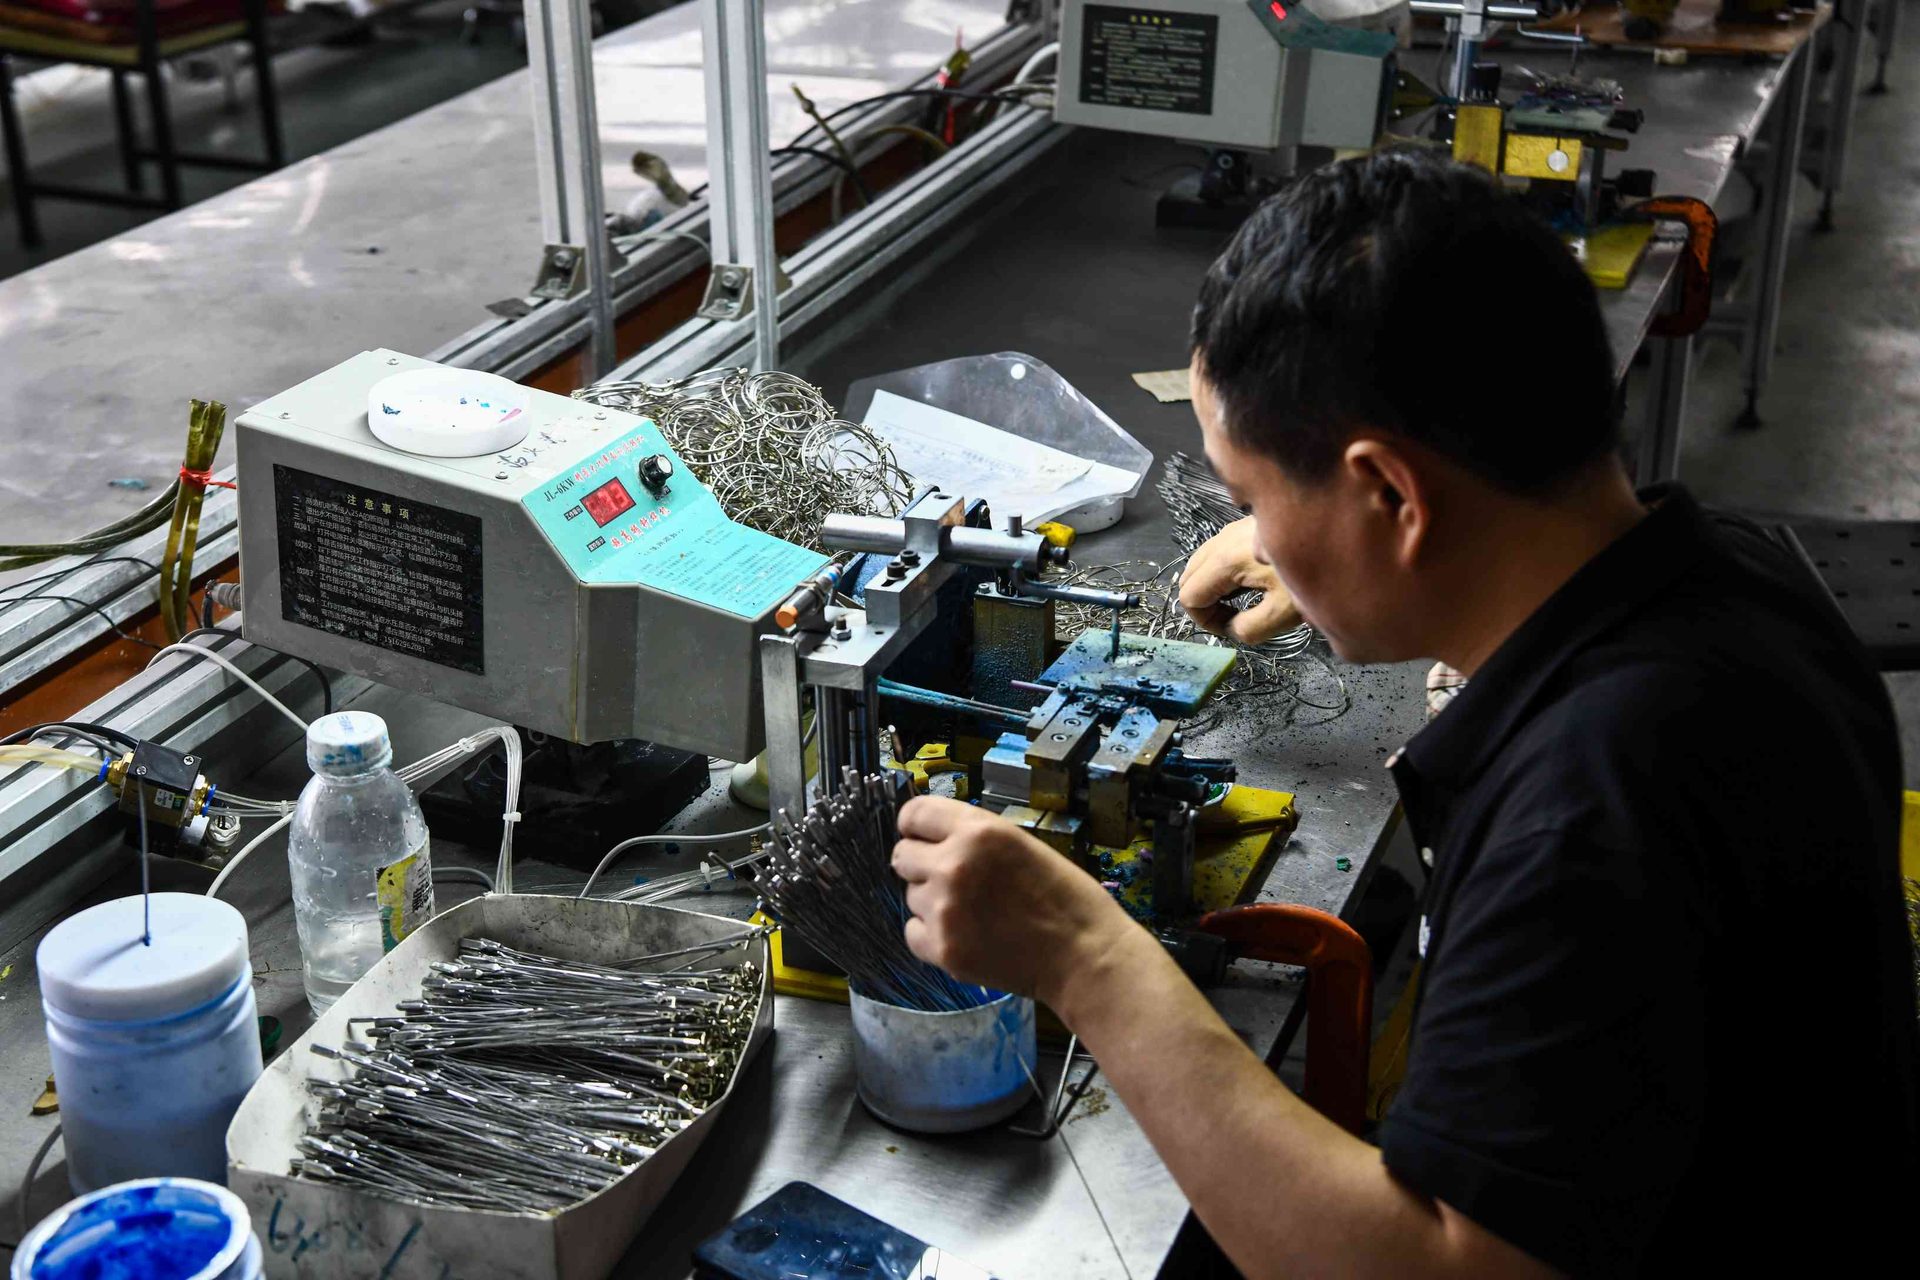
Le montature metalliche sembrano semplici perché la loro ingegneria è poco visibile. Cerchi sottili, ponte, musetti e aste devono essere formati in modo ripetibile, uniti senza deformare il frontale, rifiniti uniformemente e allineati. Perciò una richiesta affidabile specifica molto più di «metallo dorato».
Risposta diretta: gli occhiali in metallo sono normalmente costruiti con più parti in filo, lamiera, tubo o materiale lavorato. La fabbrica forma ogni componente, lo unisce con un processo adatto alla lega, leviga e lucida, applica la finitura, monta la ferramenta e allinea l’intera montatura. Materiale, disegno, giunzione, ciclo di rivestimento e criteri di controllo vanno approvati insieme.
Scegliere il metallo per componente
| Famiglia | Perché sceglierla | Punto produttivo da controllare |
|---|---|---|
| Acciaio inox | Profili sottili, robustezza e resistenza alla corrosione | Tracciabilità, ritorno elastico, giunto e compatibilità del rivestimento |
| Leghe rame-nichel | Formabilità e finiture decorative consolidate | Composizione, esposizione/rilascio di nichel e regole del mercato |
| Titanio/beta-titanio | Peso ridotto, corrosione, aste elastiche | Grado verificato, formatura, giunzione e preparazione speciali |
| Alluminio | Leggerezza, lavorazione e colori anodizzati | Sezione, filetti/giunti, uniformità anodica e regolazione |
| Costruzione mista | Equilibrio tra estetica, peso, flessibilità e costo | Compatibilità galvanica, interfacce, colore e riparazione |
«Montatura metallica» non è una distinta base. Indicate lega o grado controllato per cerchi, ponte, musetti, bracci dei naselli, aste e decorazioni. Confrontate le famiglie nella guida ai materiali delle montature; se il titanio domina, usate la guida dedicata agli occhiali in titanio.
Sequenza produttiva
- DFM e definizione componenti: profilo del cerchio, chiusura, ponte, musetti, naselli, sede cerniera, asta e forma lente sono definiti come un sistema con riferimenti misurabili.
- Materiale, taglio e formatura: i lotti in entrata sono identificati e separati. Filo, lamiera, tubo e profilo vengono tagliati, stampati, piegati o lavorati; le dime controllano curve, simmetria e ritorno elastico.
- Giunzione: ponti, musetti, cerchi, cerniere e bracci sono uniti con brasatura, saldatura dolce, resistenza, laser o altra via validata. Attrezzaggio, calore, preparazione e gioco governano posizione e distorsione.
- Sbavatura e lucidatura: spigoli e residui vengono rimossi senza assottigliare i cerchi o cancellare linee volute. La pulizia impedisce a grasso, pasta e ossido di compromettere l’adesione.
- Placcatura, rivestimento o anodizzazione: preparazione, strati intermedi, finitura visibile, brillantezza/texturizzazione e mascherature sono un ciclo documentato. La guida alla corrispondenza colore spiega come approvare un riferimento fisico.
- Assemblaggio e allineamento: si installano viti, cerniere, naselli, terminali, loghi e lenti. Si controllano livello dei cerchi, simmetria, apertura aste, chiusura e appoggio senza graffiare la finitura.
Contenuto della specifica OEM
Nel tech pack per occhiali inserite:
- lega controllata per ciascun componente metallico;
- disegni, spessori, profili, riferimenti e quote critiche;
- metodo e posizioni di giunzione, con difetti visivi vietati;
- ciclo di finitura, colore, brillantezza/texture e limiti di mascheratura;
- cerniera, vite, braccio, nasello, terminale e interfaccia lente;
- criteri di allineamento, funzione, estetica e verifica mercato;
- revisioni valide di disegno, distinta base e campione.
Termini come «metallo premium», «placcato oro» o «saldatura robusta» non identificano lega, strati o accettazione.
Campione di processo e controllo della serie
Un prototipo lucidato può includere lavoro manuale, materiale sostitutivo o finitura provvisoria. Chiedete di dichiarare le differenze dalla serie. Correggete prima la geometria, poi approvate un campione con materiali, attrezzature, giunzione, lucidatura, finitura e ferramenta previsti. Numerate le modifiche nel processo di campionatura.
| Controllo | Evidenza pratica |
|---|---|
| Materiale | Specifica d’acquisto, lotto e documenti concordati |
| Geometria | Quote critiche, forma cerchi, simmetria, apertura e allineamento |
| Giunti | Posizione e continuità, senza crepe, cavità o distorsioni dannose |
| Finitura | Colore/texture approvati, copertura e maschera, senza distacco o metallo nudo |
| Montaggio | Cerniera fluida, ferramenta sicura, naselli allineati, lente corretta |
Aggiungete i rischi del modello alla checklist pre-spedizione, ma controllate anche dopo formatura, giunzione e finitura: l’ispezione finale non individua da sola la causa di una debolezza nascosta.
Verificare ogni mercato di destinazione
Composizione, rilascio di nichel, rivestimenti, funzione ottica, sicurezza meccanica, etichettatura e documenti possono cambiare per prodotto e mercato. Una dichiarazione generica del materiale non prova automaticamente il modello finito; cambiare finitura può modificare il piano di verifica.
Prima della serie, importatore, operatore responsabile, laboratorio qualificato o consulente deve confermare requisiti e prove aggiornati per ogni destinazione. La guida alle certificazioni orienta, ma non è parere legale.
Inviate a HAO Eyewear materiale, disegni o campione, finitura, quantità e mercati. Parlare di un progetto OEM/ODM in metallo.