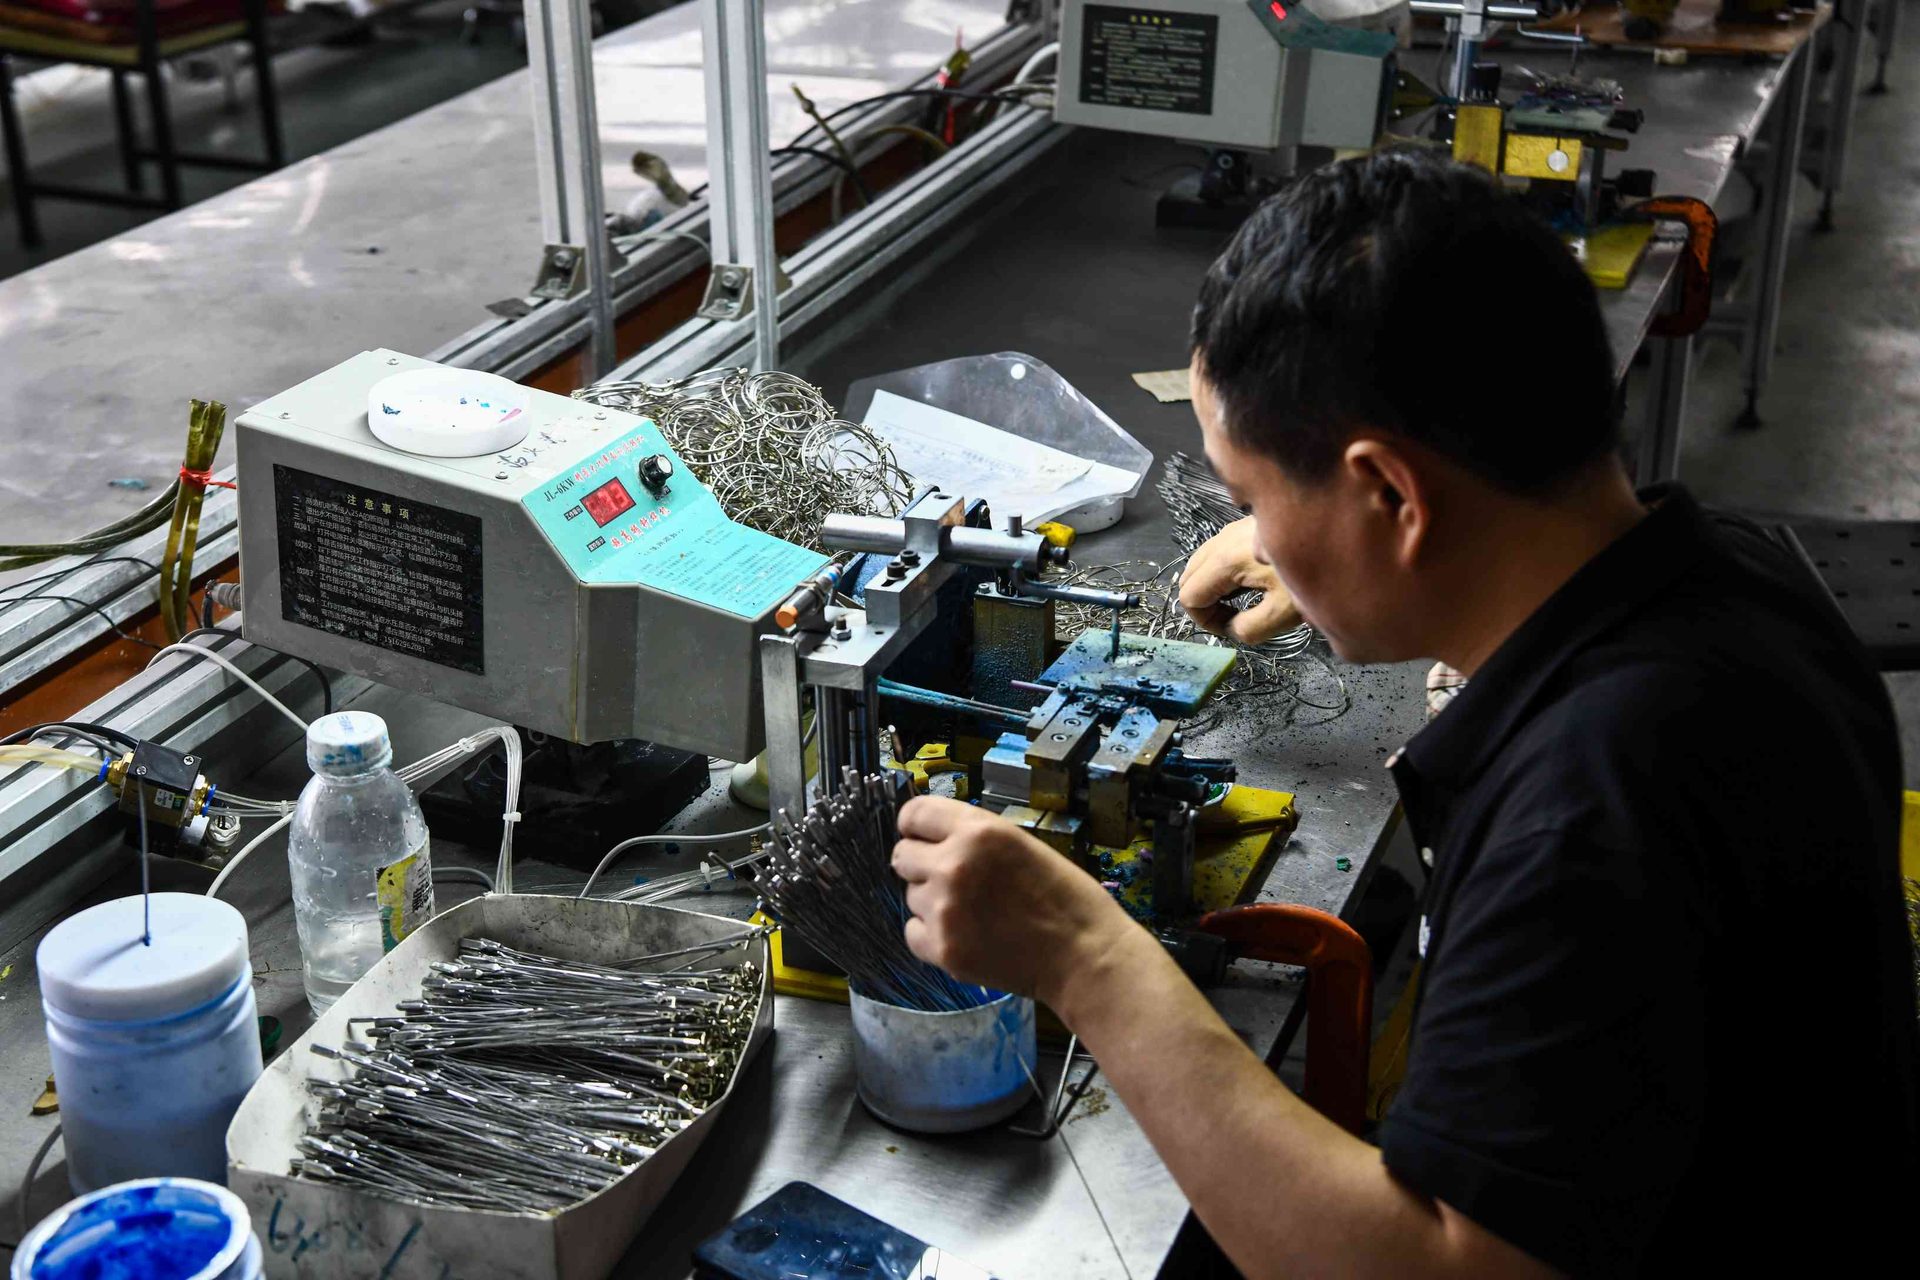
Las monturas metálicas parecen sencillas porque su ingeniería queda oculta. Aros delgados, puente, terminales y varillas deben conservar la forma durante la unión, recibir un acabado uniforme y quedar alineados. Por eso, pedir solo «metal en color dorado» no basta para comparar ofertas.
Respuesta directa: las gafas metálicas suelen construirse con varias piezas de alambre, chapa, tubo o material mecanizado. La fábrica conforma cada componente, lo une mediante un proceso adecuado para la aleación, alisa y pule, aplica el acabado definido, instala herrajes y alinea la montura completa. Material, plano, unión, sistema de capas y control deben aprobarse juntos.
Elegir el metal por componente
| Familia | Motivo de elección | Punto que debe controlarse |
|---|---|---|
| Acero inoxidable | Perfiles finos, resistencia y protección frente a corrosión | Trazabilidad, recuperación elástica, unión y compatibilidad del acabado |
| Aleaciones de cobre con níquel | Buena conformabilidad y acabados decorativos conocidos | Composición, exposición/liberación de níquel y requisitos del mercado |
| Titanio y beta-titanio | Poco peso, resistencia a corrosión y varillas elásticas | Grado verificado, conformado, unión y preparación especializados |
| Aluminio | Ligereza, formas mecanizadas y colores anodizados | Sección, roscas/uniones, uniformidad del anodizado y ajuste |
| Construcción mixta | Equilibra imagen, peso, flexibilidad o coste | Compatibilidad galvánica, interfaces, color y reparación |
«Montura metálica» no es una especificación de materiales. Indique aleación o grado controlado para aro, puente, terminales, brazos de plaqueta, varillas y adornos. Consulte la guía de materiales de monturas y, si predomina ese material, la guía específica de titanio.
Secuencia de fabricación
- DFM y definición de piezas: perfil del aro, cierre, puente, terminales, plaquetas, asiento de bisagra, varilla y forma de lente se diseñan como un sistema con referencias medibles.
- Material, corte y conformado: el material entrante se identifica por especificación y lote. Alambre, chapa, tubo y perfil se cortan, estampan, curvan o mecanizan; los útiles controlan curvas, simetría y recuperación elástica.
- Unión: puente, terminales, aros, bisagras y brazos se fijan mediante soldadura fuerte, blanda, por resistencia, láser u otra ruta validada. Utillaje, aporte térmico, preparación y holgura gobiernan posición y deformación.
- Desbarbado y pulido: se quitan filos y residuos sin adelgazar el aro ni borrar aristas de diseño. La limpieza evita que grasa, pasta u óxido reduzcan la adherencia.
- Chapado, recubrimiento o anodizado: se documentan preparación, capas intermedias, capa visible, brillo/textura y zonas enmascaradas. La guía de igualación de color explica cómo aprobar un patrón físico.
- Montaje y alineación: se instalan tornillos, bisagras, plaquetas, terminales, logotipos y lentes. Se controlan nivel de aros, simetría, apertura de varillas, cierre y asiento sin dañar el acabado.
Datos imprescindibles en la especificación OEM
Incluya en el tech pack de gafas:
- aleación de cada componente metálico;
- planos, espesores, perfiles, referencias y cotas críticas;
- método y puntos de unión, con defectos visibles prohibidos;
- sistema de acabado, color, brillo/textura y límites de máscara;
- bisagra, tornillo, plaqueta, terminal y conexión con la lente;
- requisitos de alineación, función, apariencia y mercado;
- revisiones vigentes de plano, lista de materiales y muestra.
Expresiones como «metal prémium», «baño dorado» o «soldadura fuerte» no identifican composición, capas ni aceptación.
Muestra de proceso y control en serie
Una muestra pulida puede incorporar trabajo manual, material sustituto o acabado provisional. Pida que se declaren las diferencias. Corrija primero la geometría y apruebe después una muestra hecha con materiales, útiles, unión, pulido, acabado y herrajes previstos. Registre cambios numerados durante el proceso de muestreo.
| Control | Evidencia práctica |
|---|---|
| Material | Especificación de compra, lote y documentación acordada |
| Geometría | Cotas críticas, forma del aro, simetría, apertura y alineación |
| Uniones | Posición, continuidad, ausencia de grietas, poros y deformación perjudicial |
| Acabado | Color/textura aprobados, cobertura, máscara, sin desprendimiento ni metal expuesto |
| Montaje | Bisagra suave, herrajes seguros, plaquetas alineadas y lente bien asentada |
Añada los riesgos del modelo a la lista de inspección previa al envío, pero inspeccione también después de conformar, unir y acabar: el control final no revela por sí solo la causa de una debilidad oculta.
Verificar cada mercado de destino
Composición, liberación de níquel, recubrimientos, función óptica, seguridad mecánica, etiquetado y documentación pueden variar por producto y mercado. Una declaración genérica del material no prueba automáticamente la montura terminada, y cambiar el acabado puede alterar el plan de verificación.
Antes de la serie, el importador, operador responsable, laboratorio cualificado o asesor debe confirmar requisitos y ensayos actuales para cada destino. La guía de certificaciones es orientación, no asesoramiento legal.
Envíe a HAO Eyewear el material objetivo, planos o muestra, acabado, cantidad y mercados. Comentar un proyecto OEM/ODM de gafas metálicas.