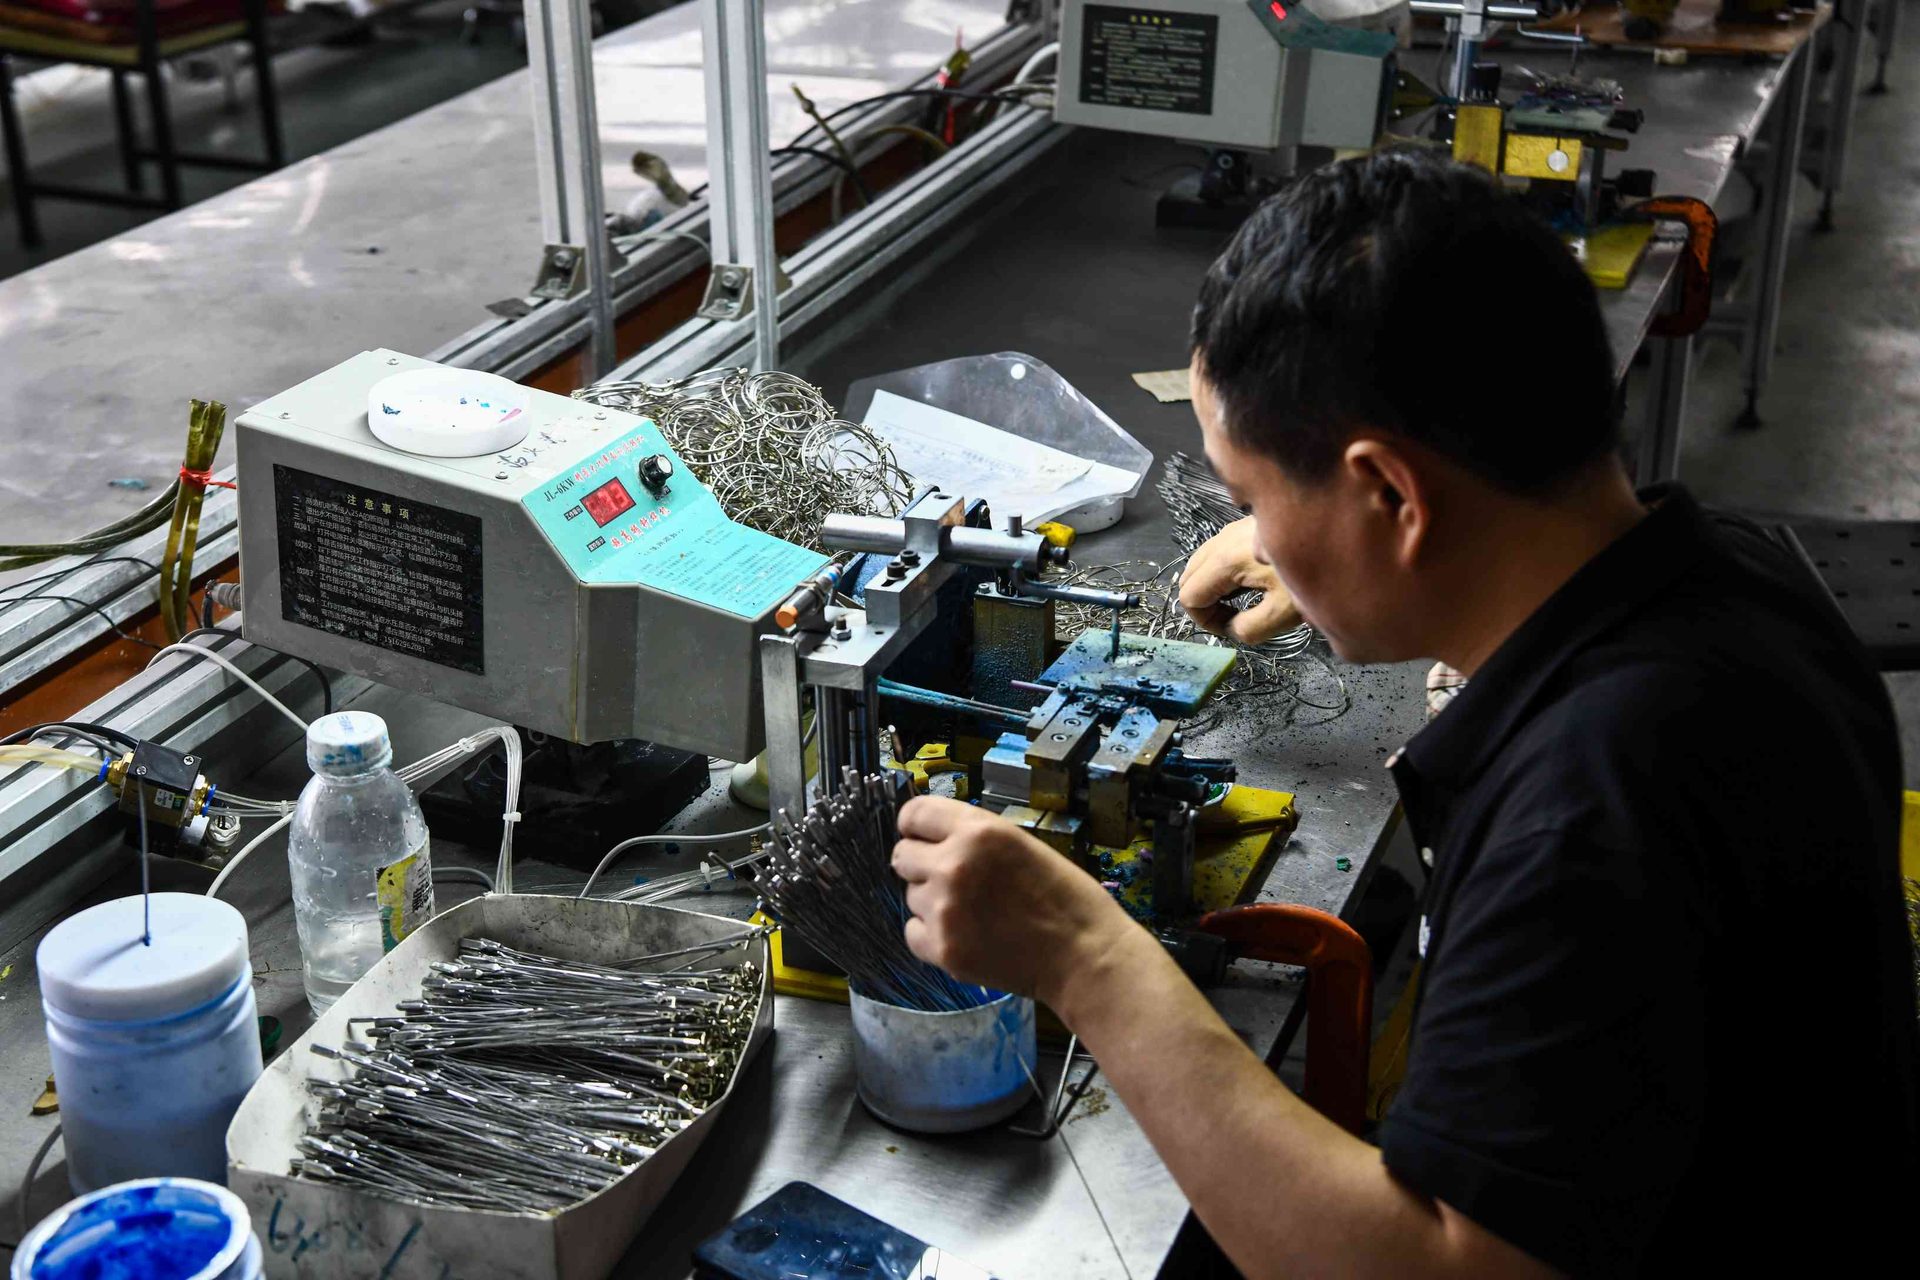
Metallfassungen wirken leicht, weil ihre Technik kaum sichtbar ist. Dünne Ränder, Brücke, Backen und Bügel müssen wiederholbar geformt, ohne Verzug gefügt, sauber beschichtet und symmetrisch ausgerichtet werden. Eine belastbare Anfrage nennt deshalb mehr als „Metall“ und eine Farbe.
Direkte Antwort: Metallbrillen werden meist aus mehreren Draht-, Blech-, Rohr- oder Frästeilen aufgebaut. Der Hersteller formt die Komponenten, fügt sie mit einem zur Legierung passenden Verfahren, glättet und poliert die Oberflächen, bringt das definierte Finish auf, montiert die Beschläge und richtet die komplette Fassung aus. Material, Zeichnung, Fügeverfahren, Schichtaufbau und Prüfkriterien gehören gemeinsam in die Freigabe.
Metall nach Bauteil und Funktion auswählen
| Werkstofffamilie | Typischer Nutzen | Zu beherrschender Fertigungspunkt |
|---|---|---|
| Edelstahl | Schlanke Profile, Festigkeit, Korrosionsbeständigkeit | Chargenidentität, Rückfederung, Verbindung und Beschichtung |
| Nickelhaltige Kupferlegierungen | Gute Formbarkeit, etablierte dekorative Finishs | Zusammensetzung, Nickelfreisetzung und Marktvorgaben |
| Titan/Beta-Titan | Geringes Gewicht, Korrosionsbeständigkeit, federnde Bügel | Gütenachweis, Spezialformen, Fügen und Vorbehandlung |
| Aluminium | Leicht, fräsbar, gut eloxierbar | Querschnitt, Gewinde/Verbindung, Eloxalgleichmäßigkeit, Anpassbarkeit |
| Mischkonstruktion | Gezielte Balance aus Optik, Gewicht, Flexibilität und Kosten | Kontaktkorrosion, Schnittstellen, Farbabgleich, Reparatur |
„Metallfassung“ ist keine ausreichende Stücklistenangabe. Definieren Sie Werkstoff beziehungsweise Lieferantengüte für Rand, Brücke, Backe, Padarm, Bügel und Dekorteile. Der Materialleitfaden für Brillenfassungen hilft bei der Vorauswahl; für überwiegende Titankonstruktionen gilt der separate Titanbrillen-Leitfaden.
Produktionsablauf einer Metallfassung
- DFM und Bauteildefinition: Randprofil, Schließblock, Brücke, Backen, Padarme, Scharniersitz, Bügel und Scheibenform werden mit eindeutigen Bezugspunkten konstruiert.
- Material, Zuschnitt und Umformen: Eingangsware wird nach Spezifikation und Charge getrennt. Draht, Blech, Rohr oder Profil wird geschnitten, gestanzt, gebogen oder gefräst; Vorrichtungen sichern Kurven und Seitensymmetrie.
- Fügen: Brücken, Backen, Ränder, Scharniere und Padarme werden durch ein validiertes, werkstoffgerechtes Löt-, Hartlöt- oder Schweißverfahren verbunden. Vorrichtungen, Wärmeeintrag und Spalt bestimmen Lage und Verzug.
- Entgraten und Polieren: Kanten und Rückstände werden entfernt, ohne Ränder unzulässig auszudünnen oder definierte Konturen zu verrunden. Eine gründliche Reinigung schützt die Haftung späterer Schichten.
- Beschichten oder Eloxieren: Grundvorbereitung, Zwischenlagen, sichtbare Schicht, Glanz, Textur und Maskierung werden als Prozessaufbau freigegeben. Der Leitfaden zum Farbabgleich zeigt, warum ein physisches Muster wichtiger als ein Bildschirmwert ist.
- Montage und Ausrichtung: Scharniere, Schrauben, Nasenauflagen, Bügelenden, Logos und Scheiben werden montiert. Ränder, Brücke, Pads und Bügelöffnung müssen symmetrisch stehen, ohne dass Montage das Finish beschädigt.
Was gehört in die OEM-Spezifikation?
Ergänzen Sie das Brillen-Tech-Pack um:
- Legierung oder kontrollierte Materialbezeichnung je Metallteil;
- Zeichnungen mit Profilen, Dicken, Bezugspunkten und kritischen Maßen;
- Fügeverfahren, Positionen und unzulässige sichtbare Fehler;
- Schichtaufbau, Farbstandard, Glanz/Textur und Maskiergrenzen;
- Scharnier, Schraube, Padarm, Nasenauflage, Bügelende und Scheibenschnittstelle;
- Ausrichtungs-, Funktions-, Optik- und Marktnachweise;
- gültige Revisionen von Zeichnung, Stückliste und Freigabemuster.
Begriffe wie „Premium-Metall“, „Goldbeschichtung“ oder „starke Schweißung“ definieren weder Werkstoff noch Schichtsystem und sind keine Prüfkriterien.
Seriennah bemustern und prüfen
Ein poliertes Entwicklungsmuster kann Handarbeit, Ersatzmaterial oder ein vorläufiges Finish enthalten. Der Lieferant sollte jede Abweichung zur Serie offenlegen. Geometrie wird früh korrigiert; anschließend wird ein Muster aus vorgesehenem Material, Werkzeug, Fügeverfahren, Polierschliff, Finish und Beschlag freigegeben. Änderungen laufen im Bemusterungsprozess als nummerierte Revision.
| Prüffeld | Geeigneter Nachweis |
|---|---|
| Material | Einkaufsspezifikation, Chargenkennzeichnung, vereinbarte Lieferantendaten |
| Geometrie | Kritische Maße, Randform, Symmetrie, Bügelöffnung und Ausrichtung |
| Verbindungen | Richtige Lage, durchgängiges Bild, keine Risse, Poren oder schädlicher Verzug |
| Finish | Freigegebene Farbe/Textur, Deckung, Maskierung, keine Ablösung oder blanke Stellen |
| Montage | Ruhiger Scharnierlauf, sicherer Beschlag, ausgerichtete Pads, korrekter Scheibensitz |
Übernehmen Sie modellspezifische Risiken in die Vorversand-Prüfliste. Prüfen Sie aber auch nach Umformen, Fügen und Beschichten; eine Endprüfung erklärt keine verborgene Prozessursache.
Zielmarkt gesondert verifizieren
Metallzusammensetzung, Nickelfreisetzung, Beschichtungen, optische Funktion, mechanische Sicherheit, Kennzeichnung und Dokumentation können je Produkt und Markt anders geregelt sein. Eine allgemeine Materialerklärung belegt nicht automatisch das fertige Modell; selbst ein Finishwechsel kann die Bewertungsgrundlage ändern.
Vor der Serie müssen Importeur, verantwortlicher Wirtschaftsakteur, qualifiziertes Labor oder Compliance-Beratung die aktuellen Anforderungen und den Prüfplan je Zielmarkt bestätigen. Der Zertifizierungsleitfaden dient nur zur Orientierung.
Senden Sie HAO Eyewear Zielmaterial, Zeichnungen oder Referenzfassung, Finishrichtung, Menge und Absatzmärkte. Metallbrillenprojekt besprechen.