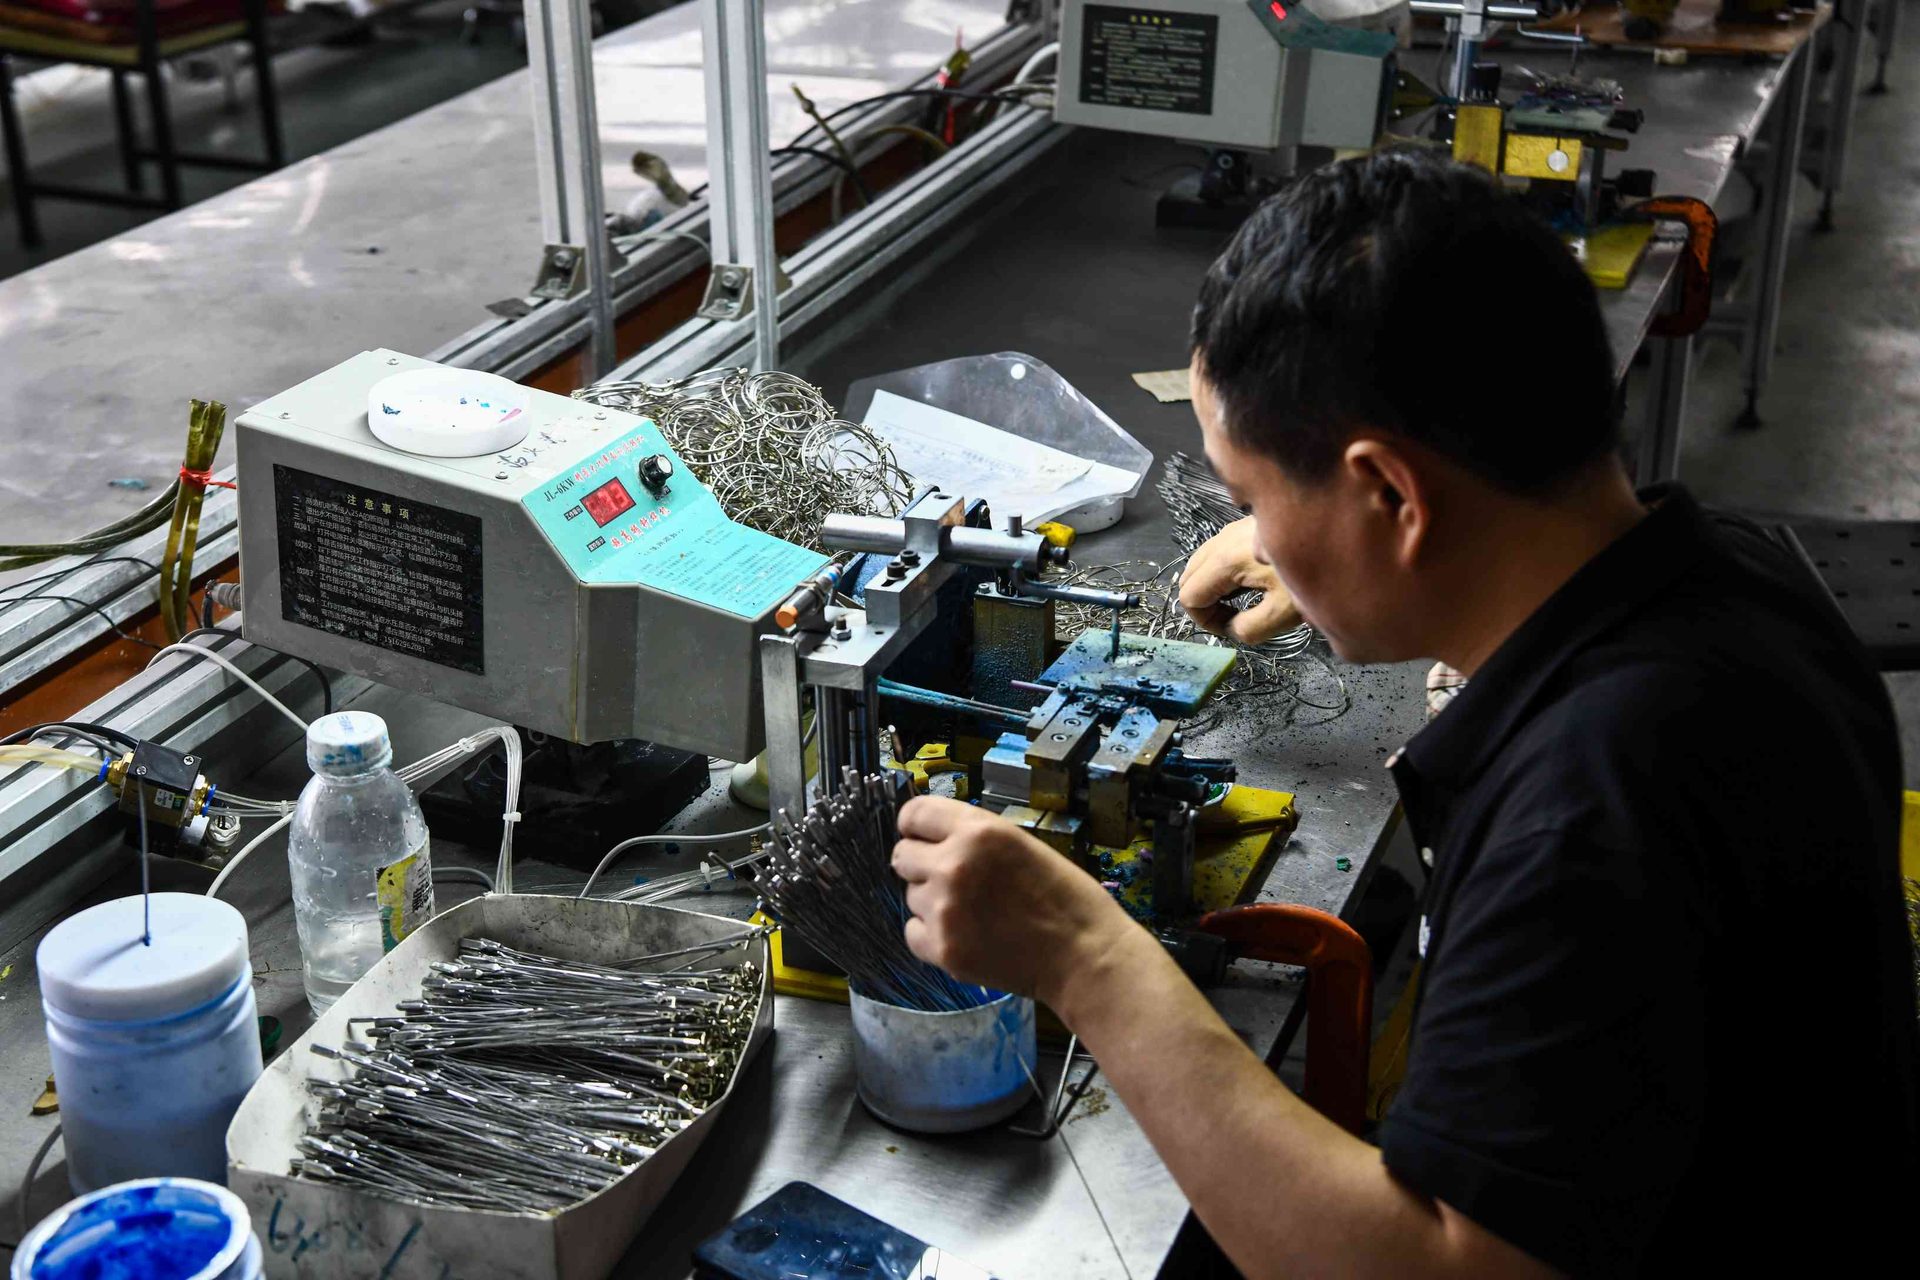
Une monture en métal paraît simple parce que son ingénierie reste discrète. Des cercles fins, un pont, deux tenons et des branches doivent être formés régulièrement, assemblés sans déformer la face, finis uniformément et alignés avec symétrie. Une demande sérieuse va donc bien au-delà de « métal doré ».
Réponse directe : les lunettes métalliques sont généralement construites à partir de plusieurs pièces en fil, tôle, tube ou matière usinée. L’usine forme chaque composant, l’assemble par un procédé adapté à l’alliage, lisse et polit, applique la finition, installe les accessoires et aligne la monture complète. Matière, plan, assemblage, gamme de couches et critères de contrôle doivent être validés ensemble.
Choisir le métal par composant
| Famille | Intérêt possible | Point de fabrication à maîtriser |
|---|---|---|
| Acier inoxydable | Profils fins, résistance mécanique et corrosion | Traçabilité, retour élastique, assemblage et compatibilité du revêtement |
| Alliages cuivre-nickel | Formabilité et finitions décoratives établies | Composition, exposition/libération du nickel et exigences marché |
| Titane/bêta-titane | Faible poids, corrosion, branches souples | Grade vérifié, formage, assemblage et préparation spécialisés |
| Aluminium | Légèreté, usinage et couleurs anodisées | Section, filetage/liaison, uniformité d’anodisation et réglage |
| Construction mixte | Équilibre esthétique, poids, souplesse ou coût | Compatibilité galvanique, interfaces, teinte et réparation |
« Monture métallique » n’est pas une nomenclature. Indiquez l’alliage ou la nuance contrôlée des cercles, du pont, des tenons, bras de plaquettes, branches et décors. Comparez les options dans le guide des matériaux de monture ; pour une construction majoritairement en titane, consultez le guide dédié au titane.
Séquence de production
- DFM et définition des pièces : profil du cercle, fermeture, pont, tenons, plaquettes, siège de charnière, branche et forme du verre sont définis comme un système avec repères mesurables.
- Matière, découpe et formage : les lots entrants sont identifiés et séparés. Fils, tôles, tubes ou profils sont découpés, estampés, cintrés ou usinés ; les montages contrôlent courbes, symétrie et retour élastique.
- Assemblage : ponts, tenons, cercles, charnières et bras de plaquettes sont assemblés par brasage, soudure tendre, résistance, laser ou autre méthode validée. Montage, chaleur, préparation et jeu gouvernent position et déformation.
- Ébavurage et polissage : arêtes et résidus sont retirés sans amincir le cercle ni effacer une ligne voulue. Un nettoyage rigoureux évite que graisse, pâte ou oxyde compromette l’adhérence.
- Placage, revêtement ou anodisation : préparation, couches intermédiaires, couche visible, brillance/texture et masquage forment une gamme documentée. Le guide de correspondance des couleurs explique l’intérêt d’un étalon physique.
- Montage et alignement : vis, charnières, plaquettes, manchons, logos et verres sont installés. Niveau des cercles, symétrie, ouverture des branches, fermeture et appui sont contrôlés sans rayer la finition.
Contenu de la spécification OEM
Ajoutez au dossier technique lunettes :
- alliage contrôlé de chaque composant métallique ;
- plans, épaisseurs, profils, références et cotes critiques ;
- procédé et positions d’assemblage, plus défauts visibles interdits ;
- gamme de finition, couleur, brillance/texture et limites de masquage ;
- charnière, vis, bras, plaquette, manchon et interface verre ;
- critères d’alignement, fonction, aspect et vérification marché ;
- révisions applicables du plan, de la nomenclature et de l’échantillon.
« Métal premium », « plaqué or » ou « soudure solide » ne définissent ni alliage, ni couches, ni méthode d’acceptation.
Échantillon de processus et qualité série
Un prototype poli peut comporter du travail manuel, une matière de remplacement ou une finition provisoire. Demandez la liste des écarts à la série. Corrigez d’abord la géométrie, puis approuvez un échantillon utilisant matières, outillages, assemblage, polissage, finition et accessoires prévus. Numérotez les changements dans le processus d’échantillonnage.
| Contrôle | Preuve pratique |
|---|---|
| Matière | Spécification d’achat, lot et justificatifs fournisseur convenus |
| Géométrie | Cotes critiques, forme des cercles, symétrie, ouverture et alignement |
| Assemblages | Bonne position, continuité, absence de fissure, piqûre ou déformation nuisible |
| Finition | Couleur/texture approuvée, couverture, masquage, sans décollement ni métal nu |
| Montage | Charnière fluide, accessoires sûrs, plaquettes alignées, verres bien assis |
Reportez les risques du modèle dans la check-list avant expédition, tout en contrôlant après formage, assemblage et finition : l’inspection finale ne révèle pas seule la cause d’une faiblesse cachée.
Vérifier chaque marché cible
Composition, libération du nickel, revêtements, fonction optique, sécurité mécanique, marquage et documents varient selon produit et marché. Une déclaration matière générale ne prouve pas automatiquement le modèle fini ; modifier la finition peut changer la logique de vérification.
Avant la série, importateur, opérateur responsable, laboratoire qualifié ou conseil conformité doit confirmer exigences et plan d’essais actuels pour chaque destination. Le guide des certifications est une orientation, pas un avis juridique.
Envoyez à HAO Eyewear matière cible, plans ou monture témoin, finition, quantité et marchés. Discuter d’un projet OEM/ODM en métal.