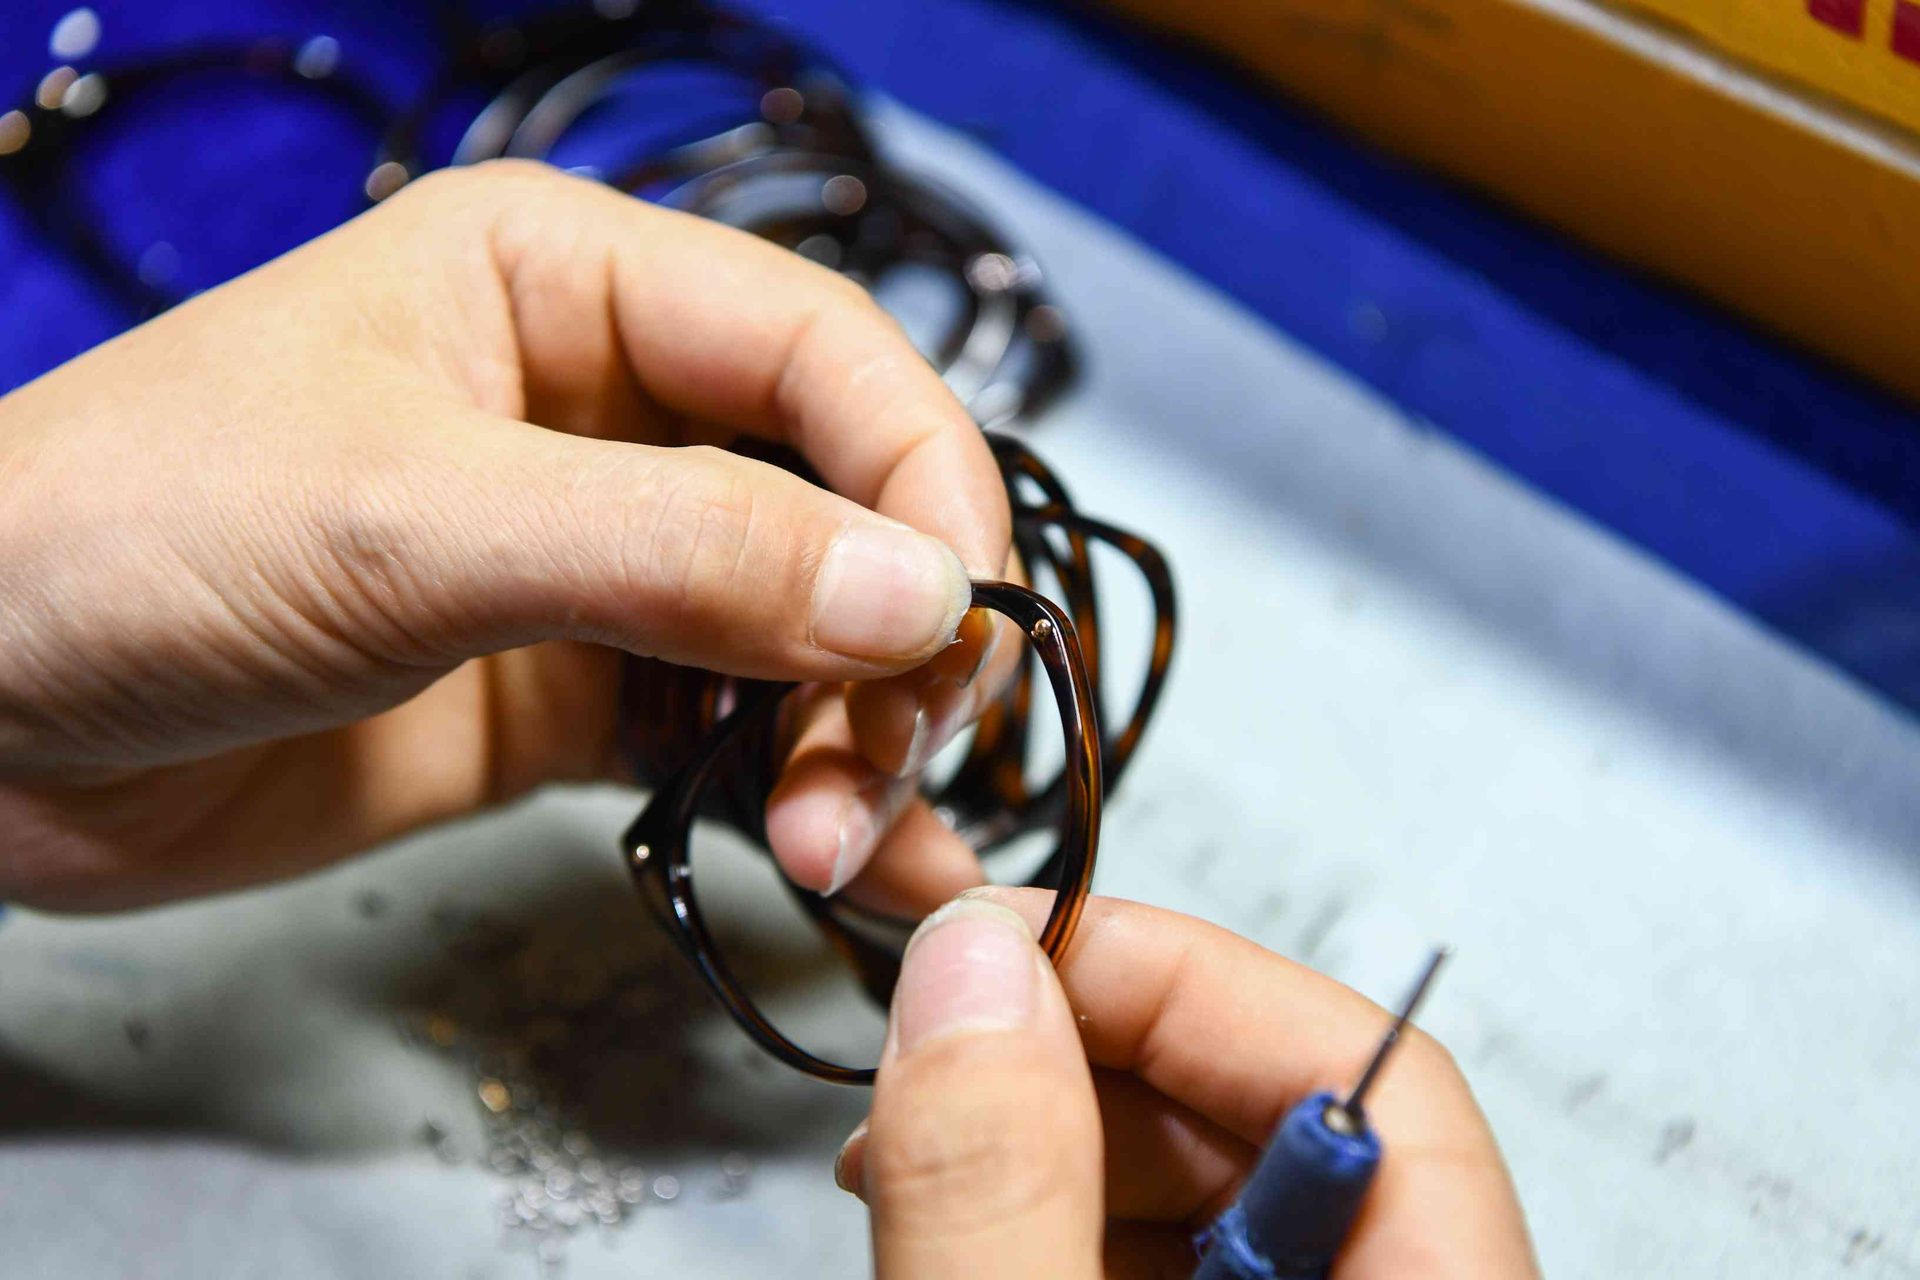
Um parafuso minúsculo pode inutilizar uma armação inteira. Curto demais, não retém; longo demais, sobressai ou bate no fundo. O passo errado pode danificar dobradiça, aro ou porca antes de a diferença ficar visível.
Resposta direta: compre cada parafuso como parte de um sistema de fixação definido. Identifique uso, contraparte, rosca e geometria completas, material e acabamento, montagem, retenção e serviço. Aprove a junta montada e vincule as revisões dos dois lados da interface.
Relacione o fixador à função
| Aplicação | O que controla | Perguntas críticas |
|---|---|---|
| Parafuso/pino de dobradiça | Giro da haste, folga e reparo | A haste atua como mancal? Como a ponta é retida? |
| Parafuso de fechamento do aro | Fecha o metal ao redor da lente | Fecha sem bater no fundo, sobressair ou danificar o acabamento? |
| Parafuso de plaqueta | Retenção e articulação planejada | Combina com o porta-plaqueta e permite o movimento previsto? |
| Parafuso/pino sem aro | União estrutural pela lente furada | Qual porca, bucha, manga e arruela foram validadas com lente e furo? |
| Parafuso decorativo/funcional | Prende logotipo ou peça | Suporta carga, é removível, toca a pele ou recebe suor? |
Não são automaticamente intercambiáveis. Consulte o guia de dobradiças e o guia de construção de armações.
Especifique mais que o diâmetro
- Aplicação e contraparte: modelo, posição, dobradiça, porca, inserto ou porta-plaqueta com revisões.
- Rosca: sistema, diâmetro nominal, passo e ajuste acordado, conferidos com a rosca fêmea real.
- Comprimentos: ponto de medição, total/roscado, ombro, região sob a cabeça e ponta.
- Cabeça e encaixe: diâmetro, altura, assento, fenda/rebaixo e ferramenta compatível.
- Material e superfície: material-base, tratamento pertinente, acabamento, cor e requisitos químicos/corrosão.
- Retenção e montagem: trava ou função mecânica, ferramenta, parâmetro e inspeção.
- Identidade e serviço: código, revisão, alternativas aprovadas, lote e reposição.
Inclua esses campos na lista de materiais dos óculos e no desenho. Foto não revela passo, material ou tolerância.
Controle parafuso e rosca fêmea como uma interface
O mesmo parafuso se comporta de forma diferente quando mudam rosca fêmea, alinhamento, espessura do revestimento ou profundidade. Teste o par real de produção. Ele deve entrar sem cruzar, assentar corretamente, fornecer movimento ou aperto e continuar reparável sem danos.
Não compense barris desalinhados com força. Isso pode deformar encaixe, espanar rosca, travar a dobradiça ou carregar uma lente sem aro. Giro livre também não comprova engate suficiente.
Valide a retenção
A retenção começa com geometria compatível, engate, concentricidade e assentamento repetível. O projeto pode acrescentar deformação controlada, recurso de torque predominante ou trava pré-aplicada compatível. Todo trava-rosca químico deve ser aprovado com acabamento, contraparte, plásticos, revestimentos e plano de serviço, definindo quantidade, posição e processo. Nunca use cola doméstica ou esmalte. O guia de plaquetas mostra por que a menor fixação deve ser controlada como sistema.
Aprove a junta na amostragem
Acrescente ao processo de amostragem:
- Conferir identidades com desenhos e BOM.
- Medir dimensões críticas com equipamentos adequados.
- Montar com ferramenta, ponta, gabarito e parâmetros da produção.
- Conferir assento, cabeça, saliência, folga, segurança da lente, aparência e simetria.
- Avaliar movimento, jogo, fechamento, articulação ou alinhamento sem aro.
- Executar ciclos, retenção, manuseio e condicionamentos acordados.
- Desmontar unidades representativas para verificar danos e reparabilidade.
- Guardar conjunto aprovado com todas as revisões.
Não existe torque ou número de ciclos universal. Método e limites dependem de material, geometria, uso e requisitos aplicáveis.
Controle recebimento, montagem e reposição
Separe parafusos parecidos por item e lote. Verifique identidade, acabamento, dimensões e ajuste conforme o risco. Controle estado/encaixe da ponta, gabaritos e parâmetros. Detecte rosca cruzada, cabeça saliente, ponta longa ou afiada, encaixe danificado, dobradiça presa, folga desigual, aro solto, lente trincada, arruela ausente e acabamento marcado. Inclua pontos visíveis e funcionais na inspeção pré-embarque.
“Mesmo tamanho” não basta para substituir. Mudanças de fornecedor, material, acabamento, processo de rosca, trava, cabeça, encaixe ou contraparte exigem comparar desenho, ajuste, montagem, durabilidade, corrosão e serviço. Relacione cada reposição a modelo e posição; armações sem aro frequentemente precisam do conjunto completo compatível.
Restrições químicas, liberação de níquel, regras de peças pequenas, ensaios mecânicos e documentos variam por produto, usuário e mercado. Antes da produção, o importador responsável, laboratório ou consultor deve confirmar os requisitos vigentes do produto acabado.
Para cotações comparáveis, envie desenhos, posições, contrapartes, materiais/acabamentos, retenção, montagem, testes, mix e estratégia de serviço. Converse com a HAO Eyewear sobre uma especificação OEM/ODM de ferragens.